车间里流传一句糙话:“好漆是被磨坏的,不是被磨粗的。”
细度上不封顶的执念,会让一罐好漆报废:面漆发雾、色相漂移、光泽怎么调都上不去,配方从头捋一遍,最后发现问题出在砂磨机里——那批料,整整多磨了四十分钟。
但今天要说的,是这四十分钟背后更深一层的病根。很多“磨过头”,不是操作工不知道停机,而是机器选错了——设备跟工艺不匹配,细度死活上不去,人只能用时间硬怼,怼到最后把料怼坏了。
细度不够,时间来凑;凑到最后,凑出来的就是发雾和褪色。
先把账算明白:为什么磨过头比磨不够更伤
研磨不足,漆膜粗糙、遮盖差,这谁都看得见。但过度研磨的伤害更隐蔽:
光学层面——细过头反而发雾。 颗粒被打得过散,对光的散射行为异常,透明罩光漆里任何一个颗粒缺陷都是散射点,雾影值直接报警。细度合格但光泽上不去,十有八九就是这个原因。
晶体层面——颜料被打“残”了。 过度研磨破坏颜料晶格结构,着色力不升反降,色相跑偏,某些有机颜料甚至直接褪色。汽车漆里的铝粉、珠光粉对剪切极其敏感,片状结构一碎,金属闪光效果就没了。
体系层面——树脂跟着遭殃。 研磨时间拉长,浆料温升、机械剪切叠加,水性树脂可能变性破乳,流平助剂被剪断,附着力打折。底漆、防锈漆这类功能性品种,细度本就宽松,磨过头纯粹是花钱买伤害。
一句话:研磨的终点不是把颗粒磨到极限,而是让性能正好站在峰值上。峰值之后每多转一分钟,掉的都在质量上。
磨过头的三种典型翻车,两种出在人手上,一种出在机器上
第一种:不看细度曲线,只盯时间表。
有些车间的习惯是“这批料磨两小时”,到点才停——中间细度曲线早就走平了,机器还在空转耗料。刮板细度计勤刮、按时间节点取样对比,曲线趋平就是研磨终点,该停就停。这是中控的基本功,却也是最常被省略的一步。细度平台期之后每多磨一分钟,磨的不是细度,是颜料晶格和树脂体系。
第二种:把“越细越好”当成了工艺标准。
指标定得不合理,比执行不到位更麻烦。有人总觉得再细一点更保险,中控细度指标一路往下压,底漆压到面漆的细度,防锈漆往汽车漆的口径靠。结果呢?细度报表好看了,性能先塌了:附着力和防锈性下降,着色力不升反降,色相开始漂移。指标本身越了界,操作越规范,磨过头磨得越彻底。
第三种(最隐蔽):机器能力不够,逼着人拿时间硬耗。
前两种,纠正操作和指标就能解决。这一种,问题藏在设备选型里,表面看是工艺事故,根子是选型失误。
典型场景:拿盘式砂磨机去磨对细度和光泽要求高的面漆。盘式结构能量密度有限,细度卡在一个台阶上就是下不去。操作工有什么办法?只能延长研磨时间、反复过机。时间一拉长,晶格损伤、色相漂移、温升破乳,过度研磨的所有症状全来了。机器没那个能力,人就只能拿料去耗,耗到最后把料耗坏了。
反过来同样翻车:高粘度的防腐漆、地坪漆硬塞给盘式机,物料在腔体里推不动,出现死区,转子空转磨自己,细度和效率一起趴窝。现场给出的答案还是那句——“再加磨一小时”。
三种情况的分界线很清楚:知道终点在哪却不停,是人偷懒;终点定错了,是指标失误;根本没有能力到终点,是选型失误。 最后这种,换操作工、调参数都没用,得从设备上解决。
治病要治根:涂料厂选砂磨机,说到底就是盘式和棒销二选一
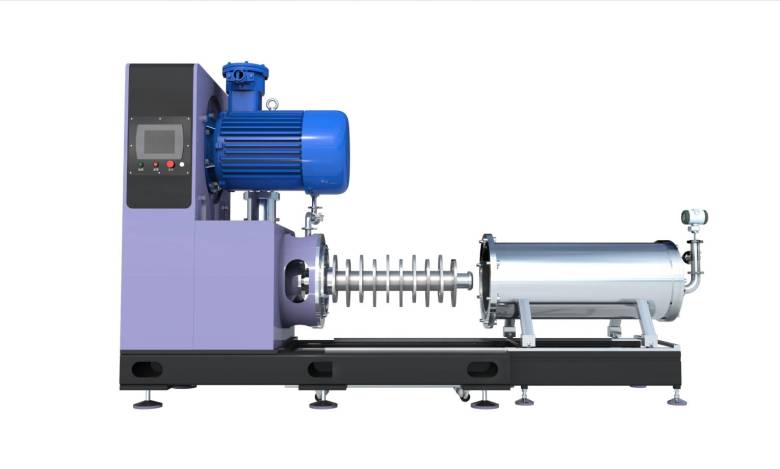
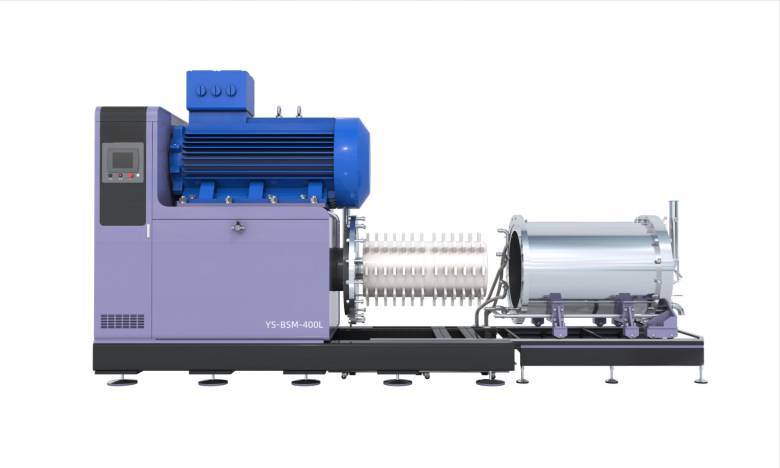
涂料研磨车间的主力,就是这两种结构。这道选择题做对了,很多“过度研磨”根本不会发生,机器能力跟细度目标匹配,到了点位自然磨得动,不用拿时间硬怼。
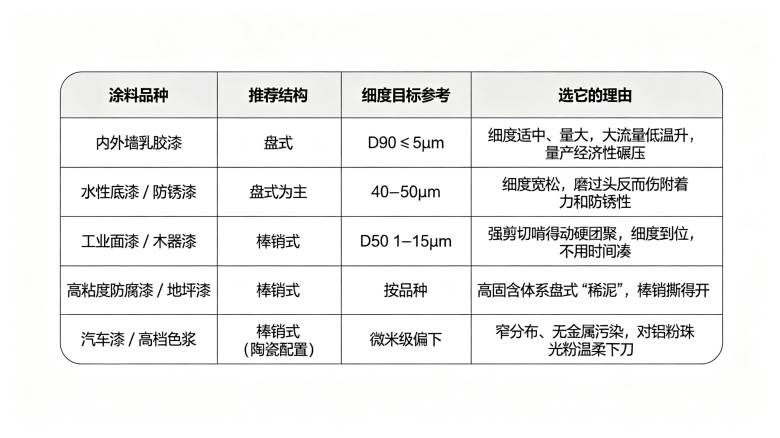
选型逻辑一句话:细度往上、量越大,往盘式靠;细度要往小抠、分布要窄、体系要硬,往棒销靠。
这里有个反直觉的点值得单独说:棒销式能量密度高,恰恰更不容易“磨过头”,因为它到点快、单遍效率高,不用反复过机。
过度研磨的高发区,恰恰是“机器能力不够、被迫拉长战线”的产线。 盘式和棒销之间选错了方向,后面所有的工艺努力,都是在给这个决定还债。
能力之外,还得有两道“止损闸门”
选对结构只是基础,鹏翼智能做了近三十年湿法研磨,在这道题上额外加了两道保险:
温控锁死底线。 研磨机械能九成以上变成热,水性树脂对温度极其敏感,温升失控等于一缸料报废。超大冷却面积夹套加多部位冷却水循环,出料温度全程在线监测——有水性乳胶漆产线换装后,再没出过破乳凝胶的事故。
把“火候”变成数据。 进料压力、出料温度、研磨曲线在线监控,工艺参数配方化存储。细度到了平台期,停机指令下得比老师傅的直觉还果断——机器知道该停的时候,人就不存在“多磨四十分钟”的机会。
拿不准的,先寄料打样,实验室免费开放,用实测数据替参数表说话。
回到标题那个问题:涂料研磨越细越好吗?
不是。细度是手段,性能才是目的。 而防住“过度研磨”,除了操作层面的细度监控和及时停机,更要往前追一步,你的砂磨机,跟你的产品匹配吗?
盘式管量,棒销管细。机型对了,细度到点自然停,发雾褪色根本没有登场的舞台;机型错了,磨多久都是在错误的路上加时。
 41
 0
- 1四方仪器氧分析仪 Gasboard-3053
- 2X16E 中文样本
- 3四方仪器 煤气分析仪(在线型)Gasboard-3100
- 4可靠的数据中心冷却测量解决方案
- 5安东帕Brabender标准面粉粘度计Amylograph-E产品册
- 6C403M氧气/水蒸气透过率测试系统 多功能透氧透湿仪 产品资料
- 7C401H氧气/水蒸气透过率测试系统 透氧透湿一体机 产品资料
- 8四方仪器天然气热值分析仪 Gasboard-3520
- nitto kohki AC0910空气压缩机性能简介
- 日本KAIJO 19001D超声波声压计工作原理与应用价值
- NDK NFX-1000A 高精度数字磁通计|精密磁元件出厂定级与稳定性检测设备
- 无限稀释条件下反气相色谱法对微晶纤维素的吸附热研究
- 环保型石灰消化器:除尘和污水那点事儿,一次说透
- 软质材料专用检测|RHEOTECH RTC-3002D高精度质构仪 科研品控通用
- 石灰消化器反应温度控制与消化率提升技巧
- 石灰消化器在电厂脱硫及废水处理中的应用
- 日本LUCEO LSM-9002S全自动光学应变测试仪 材料力学精密检测设备
- 奥法美嘉复杂制剂应用专题 | 高压微射流均质次数对脂肪乳注射液粒径分布及稳定性的影响研究
- SUZUMO铃茂全自动饭团机 省人工SSN-JLX
- SEM SELN-131BM高精度电子水平仪性能优势及行业应用
- 从“作用”到“场域”:粉碎技术的范式演进与柯立微能量场理论的构建
- 大明化学氧化铝粉在低温烧结制粉中的应用
- Development, Characterization, and Molecular Dynamics Simulation of Andrographolide Nanosuspensions Utilizing Hummer Acoustic Resonance Technology
- 苏州碳丰科技首席科学家程金生老师以本公司名义在国际上发表关于石墨烯纤维的论文《石墨烯纤维纳米复合材料的合成及氨基酸检测的分析应用》: