铬是一个处境微妙的元素。一方面,六价铬的电镀路线正在全球范围内收紧:欧盟 REACH 法规已将三氧化铬纳入授权清单,硬铬电镀的新建与扩产在欧洲受到严格约束,国内表面处理行业的环保门槛也在同步抬高。另一方面,航空发动机、燃气轮机、模具修复、液压支柱这些高价值场景对耐磨、耐蚀、抗热腐蚀表面的需求不仅没有下降,反而在增长。
这两股力量共同把铬推向了一个新形态——以粉末的形式进场。超音速火焰喷涂(HVOF)用 Cr₃C₂-NiCr 粉末替代硬铬镀层,冷喷涂与等离子喷涂用 MCrAlY 粉末为高温部件打底,粉末冶金与增材制造把铬基、镍铬基合金直接做成近净成形件。所有这些应用的起点都是同一件事:把铬及铬合金做成一颗成分、粒径、氧含量都可控的粉末。
本文从镀层与高温合金两条应用线出发,梳理铬粉的工艺难点、制粉路线与定制框架,供行业同行选型与采购参考。
一、铬粉为什么难做:三个物理事实
讨论定制之前,先要理解铬粉的成本和指标瓶颈从哪里来。三个基本事实决定了它比铁粉、镍粉更"娇气"。
第一,熔点高。纯铬熔点 1910℃,接近钴基合金区间。几乎所有气雾化路线都要在高温、真空或惰性气氛下进行,设备投入与能耗天然高于普通金属粉,坩埚材料的选择余地也被压缩——高温下铬对多数氧化物耐火材料都有明显侵蚀。
第二,脆而硬。铬的脆性对制粉反而是好事:不需要氢化脱氢(HDH)就能机械破碎成粉,省掉一道高能耗工序。但代价是机械破碎粉呈多棱角形貌,松装密度低、流动性差,对要求粉料顺畅送入喷枪或送粉器的喷涂、增材场景并不友好,往往只能用于粉末冶金压制烧结。
第三,氧化膜顽固。Cr₂O₃ 是最致密、最稳定的氧化物之一,这正是铬不锈钢耐蚀的原理,也是铬粉脱氧困难的根源。一旦氧含量超标,常规还原手段很难在不破坏粒度分布的前提下把它降下来。所以业内常说一句话:氧是铬粉最贵的指标。
此外还有一个行业细节:真空熔炼铬合金时铬蒸气压高、容易挥发掉铬,成分控制需要在保护气氛与压力制度上做专门设计,这让批次一致性成为真正考验产线管理水平的事。
二、镀层侧:硬铬替代窗口里的 Cr₃C₂-NiCr
硬铬电镀的两个硬伤早已被行业反复讨论:镀层内是拉应力并伴有微裂纹,氢脆风险威胁高强钢基体的疲劳寿命;六价铬镀液的环保处置成本逐年上升。HVOF 喷涂 Cr₃C₂-NiCr 之所以成为目前最成熟的替代路线,是因为它在性能上并非"够用",而是多项指标反超:
对比维度 | 硬铬电镀 | HVOF 喷涂 Cr₃C₂-NiCr |
显微硬度 | 约 800–1000 HV | 约 800–900 HV ,结合强度更高 |
服役温度 | 镀层约 300℃ 以上开始软化氧化 | 可稳定服役至 870–900℃ |
孔隙率 | 微裂纹网络 | 通常 <2% ,腐蚀介质难以贯通 |
残余应力 | 拉应力,降低基体疲劳性能 | 压应力,对疲劳寿命友好 |
工艺环保性 | 六价铬镀液,监管趋严 | 粉末态原料,无六价铬作业 |
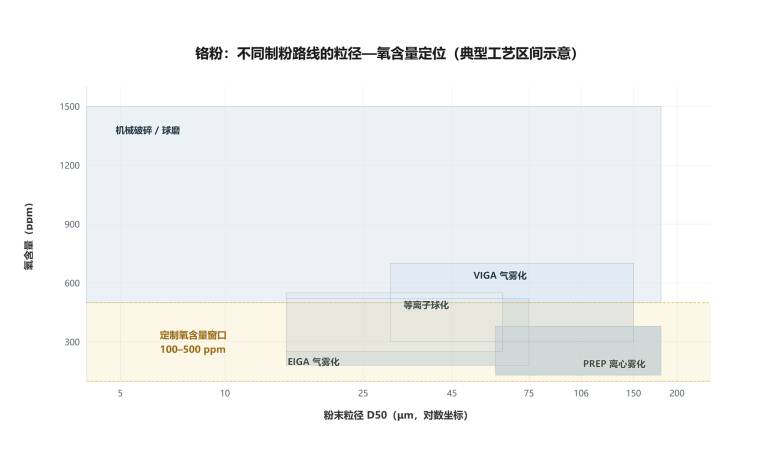
图 1 五种耐磨防护路线在"服役温度—硬度"坐标中的典型区间,Cr₃C₂-NiCr 补上了 WC-Co 在 500℃ 以上退化的温度档(示意)
值得注意的定位逻辑:WC-Co 陶瓷相在 500℃ 以上开始氧化退化,而 Cr₃C₂ 体系恰恰在这个温度以上仍然稳定,两者构成互补的温度梯队。铬碳化物不是硬铬的廉价替身,而是 400–900℃ 工况下几乎唯一同时满足硬度与抗氧化要求的选择。
从粉末角度看,这条线的定制要素有三个。
要素一:粒径窗口锁死在 15–45 μm 附近
HVOF 送粉要求粉料在焰流中充分加速又不过度烧损。常规经验窗口是 15–45 μm:太细,颗粒动能不足且表面氧化加剧;太粗,未熔颗粒嵌入涂层形成缺陷。粒径分布的跨度同样重要——窄分布意味着所有颗粒以相近的轨迹熔化沉积,涂层孔隙与硬度的批间波动才可控。
要素二:球形度与流动性决定送粉稳定性
气雾化生产的 Cr₃C₂-NiCr 近球形粉,霍尔流速通常比破碎粉优胜数倍,对连续数小时喷涂作业的送粉一致性至关重要。
要素三:氧、碳一本账
Cr₃C₂ 的碳含量直接决定涂层中碳化物相的体积分数;粉末氧含量过高,喷涂时碳被烧损、碳化物分解,涂层硬度与耐磨性同步下滑。一个容易被忽略的反直觉结论是:涂层寿命的瓶颈往往不在喷枪参数,而在粉末进枪之前的氧含量与碳含量稳定性。枪调得再好,粉的成分在批次间漂移,涂层就是失控的。
▍采购 Cr₃C₂-NiCr 粉时,除了粒度报告,建议把"氧含量 + 总碳/游离碳"作为必检项写入技术协议,并要求提供连续三批的检测数据而非单批 COA——稳定性比单点极限值更有预测价值。
三、高温合金侧:MCrAlY 里的"铬杠杆"
MCrAlY(M = Ni、Co 或两者组合)是热障涂层系统的金属粘结层,也是抗高温氧化与热腐蚀的核心体系,典型牌号如 NiCrAlY、NiCoCrAlYHf 等,其中铬含量通常设计在 15–22 wt%,热腐蚀特别严苛的工况会提高到 25% 以上。
铬在这里的机理角色可以概括为一根"杠杆":
其一,参与构成保护性氧化膜的"后备军团"。Al 优先氧化生成 Al₂O₃,是最致密的保护膜;当 Al 耗尽或膜破损时,Cr 氧化生成 Cr₂O₃ 补位,并在含硫环境中提供抗热腐蚀能力。
其二,降低 Al₂O₃ 形成的临界铝含量。这是高温氧化领域经典的耦合效应:铬的存在使合金只需约 10 wt% 的 Al 就能持续形成连续 Al₂O₃ 膜,而无铬时这个门槛高达 40 wt% 左右——后者在多数实用合金中根本达不到。铬相当于把"必须高铝"的苛刻条件,变成了"铝铬协作即可"的可设计空间。
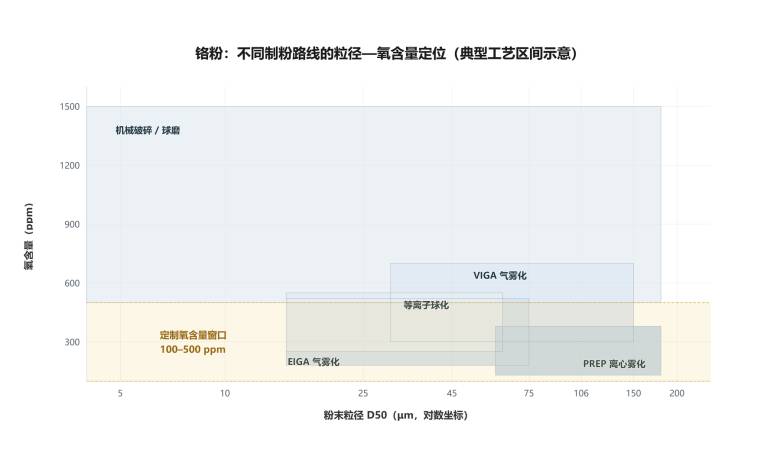 图 2 MCrAlY 中铬含量的"双刃剑"效应:抗热腐蚀能力随 Cr 上升,但超过约 25 wt% 后 σ/μ 等 TCP 相析出风险抬头,主流设计窗口在 18–25 wt%(示意)
但杠杆有另一面。铬含量过高会带来两个问题:一是 σ、μ 等 TCP 拓扑密堆相的析出风险随 Cr 上升,高温长期服役中危及蠕变性能;二是 Cr 会向基体合金扩散,涂层的有效铬浓度随服役时间衰减。所以 MCrAlY 的成分设计是一门平衡术,而落到粉末定制上,它对应一个关键判断:成分均匀性优先于绝对纯度。
原因很直接:气雾化锭料的宏观偏析、雾化过程铬的微量烧损,都会让粉末的真实成分偏离名义成分;粒度越细,单颗粉末的成分代表性越差。对涂层用户而言,三批粉末实测 Cr 含量的散差,比这三批平均纯度是 99.9% 还是 99.95% 重要得多。
▍工程现实:采购 MCrAlY 类粉末时,建议要求供应商提供按粒径分段(细粉与粗粉分别)的成分报告,而非整体混合样的单点数据——这最能暴露偏析与烧损问题。
四、三条制粉路线:各有边界,没有全能
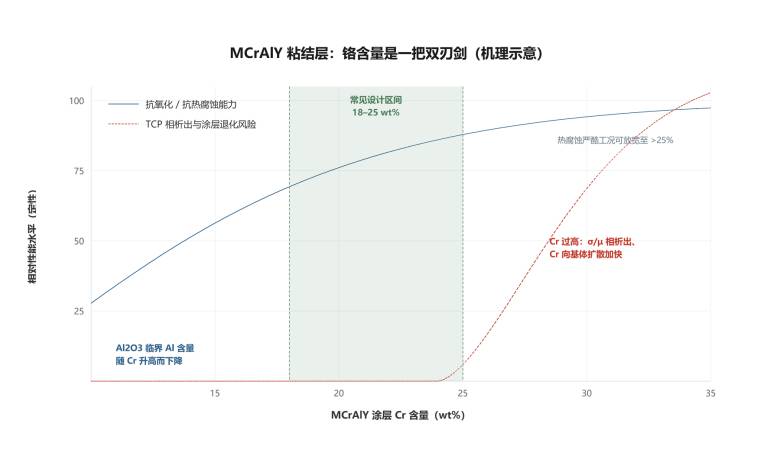 图 3 铬粉各制粉路线在"粒径—氧含量"坐标中的典型区间与定制氧窗口(示意)
路线 | 典型粒径 | 氧水平 | 成本量级 | 适用判断 |
机械破碎(含 HDH ) | 数 μm– 百 μm 级可调 | 较高,需专项脱氧 | 最低 | 粉末冶金压制烧结,不要求球形与流动性的场合 |
VIGA / EIGA 气雾化 | 约 15–150 μm | 较低,可控性强 | 中 | Cr₃C₂-NiCr 、 MCrAlY 等合金粉,喷涂与增材主流 |
PREP / 等离子球化 / 超声雾化 | 约 45–180 μm ( PREP );球化可细 | 最低(无坩埚、无耐火材料接触) | 较高 | 高端增材、对氧与空心粉敏感的批次 |
三条路线的取舍本质上是三件事的交换:氧含量、球形度、成本。机械破碎便宜但形貌差、氧偏高;气雾化平衡了产量与品质,是合金铬粉的主力路线;PREP 与等离子球化用成本换取极致的氧控制与球形度。此外,气雾化粉中的空心粉(包裹惰性气体的闭孔颗粒)比例随粒径增大而上升,对增材致密度有直接影响,高要求批次需要把空心粉率写进协议。
五、定制框架:把需求翻译成六个参数
回到铬及铬合金粉末定制本身。一条有效的定制需求,通常由六个参数完整定义:
定制维度 | 可控范围 / 常规区间 | 对应应用判断 |
成分体系 | 高纯铬粉; Cr₃C₂-NiCr ( 17%–20% Cr ); NiCrAlY / NiCoCrAlY 系; NiCr 系合金粉等,纯度与配比按需约定 | 镀层线锁定碳化物相比例;高温线锁定 Cr/Al 比与 TCP 风险 |
粒度分布 | 0–5 μm 至 180 μm 级均可定制,配合多级气流筛分与分级后处理, D50 与分布跨度按需收窄 | HVOF 15–45 μm ;冷喷涂更细;增材按设备定制窗口 |
氧含量 | 100–500 ppm 区间可控,逐批氧氮检测出具数据 | 镀层线控碳氧平衡;高温线控氧化物夹杂 |
形貌与空心粉 | 球形度 > 95% ,空心粉率 < 0.3% ( SEM 与金相抽检) | 决定送粉稳定性与增材致密度 |
制粉工艺 | PA / PS / PREP / VIGA / EIGA / 等离子球化 / 超声雾化,按体系熔点与目标粒径匹配 | 易氧化高价值体系倾向无坩埚路线 |
起订与交付 | 500 g 起订,单批可至 200 kg ;打样、中试、量产同一产线承接 | 先小样验证再放大,避免放大后指标漂移 |
两条应用线在这六个参数上的优先级并不相同:镀层线首先锁定粒径窗口与流动性,其次谈氧碳;高温合金线首先锁定成分均匀性与氧含量,其次谈粒径。同一颗铬粉,在两条线上"好"的定义不同,这正是定制存在的意义。
六、结语:三句选型建议
结合前文,把铬粉选型收敛为三句话:
先定工艺,再定粉。喷涂、增材、粉末冶金对应完全不同的形貌与粒径要求,工艺未定就询价,报价没有可比性。
氧含量与粒径绑定谈。氧的可达水平强烈依赖粒径段与工艺路线,脱离粒径单独承诺极限低氧没有工程意义,合理的做法是在给定粒径窗口下共同约定氧上限。
批次稳定性比极限值值钱。涂层与增材都是统计意义上的过程,连续多批数据散差小的粉末,比单批数据亮眼的粉末更能降低下游的良率风险。
铬材的故事没有随硬铬电镀的收缩而结束——它只是换了一种形态,在更高温度、更严环保、更精密的制造场景里继续承担关键角色。对粉体行业而言,谁能把铬粉的氧、粒径、均匀性这三件事做稳定,谁就握住了耐磨镀层与高温涂层两条赛道的入场券。
参考资料:
[1] Matthews S., James B., Hyland M. Microstructural characterization of high velocity oxy-fuel sprayed Cr₃C₂-NiCr coatings and their high temperature erosion behavior. Surface & Coatings Technology(相关综述口径).
[2] Levi C. G., et al. 基于耦合效应的 MCrAlY 氧化行为研究:Cr 对临界 Al 含量的影响. Oxidation of Metals 等文献综述口径.
[3] 现代热喷涂技术中硬铬替代路线的行业综述(REACH 三氧化铬授权与 HVOF 替代进展,公开报道口径).
注:文中图为机理与典型区间示意,具体数值以各体系实测数据为准。
关于我们
上海研倍新材料科技有限公司专注于高纯有色金属、难熔金属、高熵合金、溅射靶材与 3D 打印球形粉末的供应与定制加工,合金成分储备 200 余种。铬及铬合金粉末定制支持 500 g 起订、单批至 200 kg,氧含量 100–500 ppm 可控,球形度 >95%,空心粉率 <0.3%,制粉工艺覆盖 PA / PS / PREP / VIGA / EIGA / 等离子球化 / 超声雾化,配套多级气流筛分分级后处理,打样、中试、量产同一产线承接。
地址:上海市青浦区华徐公路 966 号 | 电话:021-59851065 | 联系人:韩经理 13501956996
 12
 0
- 1VAC-V1(EX)危险气体透过率测定仪-压差法 产品资料
- 2CLASSIC 216包装气体透过率测试仪 压差法气体渗透仪 产品资料
- 3VAC-V2压差法气体渗透仪 薄膜气体透过率测定仪 产品资料
- 4C130H气体渗透测试系统 三腔独立包装气体渗透仪 产品资料
- 5DVS用于药物低无定形含量的定量测量
- 6粉体加工应用解决方案
- 7大袋包装码垛应用解决方案
- 8C106H气体渗透测试系统 薄膜透气性测试仪 产品资料
- nitto kohki AC0910空气压缩机性能简介
- 日本KAIJO 19001D超声波声压计工作原理与应用价值
- NDK NFX-1000A 高精度数字磁通计|精密磁元件出厂定级与稳定性检测设备
- 无限稀释条件下反气相色谱法对微晶纤维素的吸附热研究
- 环保型石灰消化器:除尘和污水那点事儿,一次说透
- 软质材料专用检测|RHEOTECH RTC-3002D高精度质构仪 科研品控通用
- 石灰消化器反应温度控制与消化率提升技巧
- 石灰消化器在电厂脱硫及废水处理中的应用