95% 的镍合金粉,包 5% 的铝粉。粒径相差不大,看起来是个普通的包覆活。第一次试,铝粉把刀片糊住了——不是薄薄一层,是长成了刀片的样子。后来换了另一种翻动方式,做成了。
01第一次:FRM 高速混料机,铝粉糊在刀片上
要求写得很具体:包覆完整不脱落、粒度保持 140–300 目、松装密度 3.1 g/cm³、全程氮气保护(排氧、防氧化)。
第一次上的是 FRM 高速混料机——刀片三组合,高速旋转把粉甩成漩涡,靠粉与粉之间的速度差和摩擦混合。
转起来之后,铝粉没有均匀撒到镍粉表面,而是粘在刀片上,越粘越厚,最后长成跟刀片差不多的形状。显微镜下看,只有少部分颗粒达到了包覆要求。
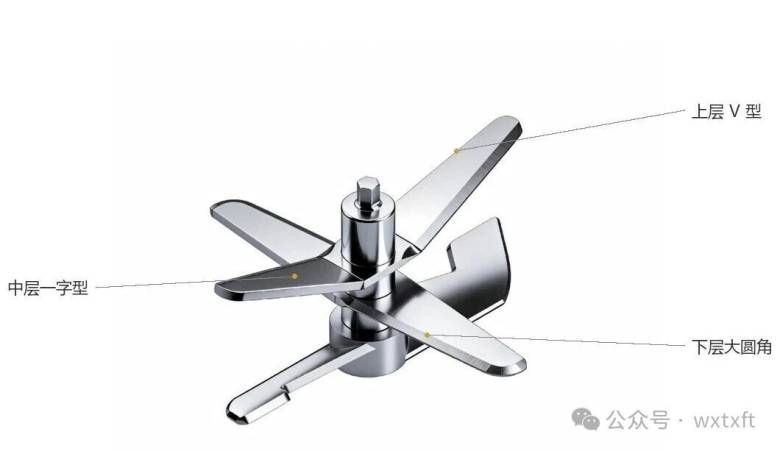
图 1 · FRM 高速混料机的刀片:三组合多层,靠刀片高速旋转把粉甩起来。铝粉就是粘在这样的金属表面上,一层层长厚的(图源:泰贤 FRM 系列产品介绍)
这不是「没混匀」。料是混开了,但铝粉跑到刀片上去了。
为什么是铝,不是镍。 两种粉都在同一个腔体里,为什么只有铝糊上去?
铝的莫氏硬度 2.75,延展性极好;更关键的是加工硬化率低——被压一下不会变硬,而是继续摊开、铺成薄薄一层,贴在接触面上。镍的硬化率高,压一下就硬住了,不会再往外铺。
所以铝在刀片边缘不是被撞碎,而是被压扁、碾延、冷焊到金属表面,一层层往上叠。
FRM 的逻辑是「把粉抛起来」,靠的是刀片和气流。脆性粉走这条路没问题;软金属进来,转得越快,铝粉在刀片上的挤压越狠。
02第二次:VS 立式融合机,料贴壁转不动
第二套方案换成 VS 融合包覆机。
VS 是立式结构:旋转缸、圆柱融合头(压头)、内部刀片。原理是离心力贴壁——粉贴着转子壁走,到融合头被反复挤压剪切,再经狭缝和外部铲刀带回,形成循环流。
它的线速度是 20 m/s,三台里最低。它本来就不靠速度,靠的是压。「压得实」在多数场合是优点——包覆层要靠压实才能贴牢。
但这批料是镍合金,密度 8 点几。
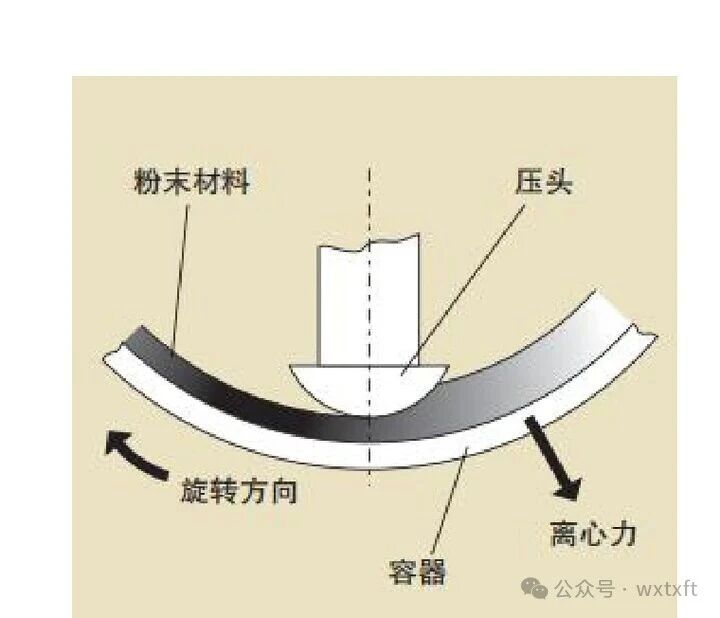
图 2 · VS 的工作原理:粉料被离心力压在容器壁上,靠圆柱融合头(压头)挤压剪切。比重越大,压得越实、越难翻动(图源:泰贤 VS 系列产品介绍)
问题出在「料层不更新」。 离心力把料压在壁上,压头挤过去——挤的是同一层料。比重越大,这层压得越死,越难被铲刀带走、换上新料。铝粉本该均匀撒到镍粉表面,结果被压成膜,贴死在壁上。
压得实是本事,但料不换位置,压的始终是同一批。
VS 也没成。
03第三次:VSH 卧式融合机,成了
第三次换成 VSH 高效融合机。
关键差别是卧式。
立式腔体竖直,粉被离心力压成一整圈,贴在筒壁上;卧式的轴线水平,形不成整圈离心料层,只有底部一层料床,被刀片反复抛起、落下、再抛起。料始终在换位置。
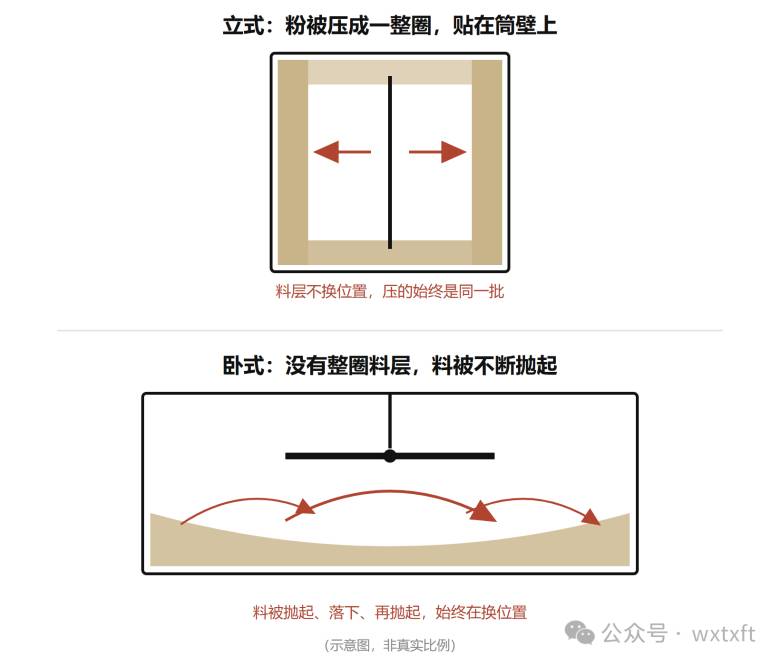
图 3 · 两种结构的差别:立式形成整圈离心料层,粉压在壁上;卧式没有整圈料层,只有底部料床被刀片反复抛起(示意图,图源:泰贤技术资料)
VSH 用的是同一种机械融合力:转子把力直接送到颗粒上,不靠气流加速,也不靠研磨介质。差别在结构取向——卧式转子把料带着走,转速能做得更高。
转速高,剪切和塑性变形的力就大。铝粉刚贴上就被翻走,没有时间生长;细粉被反复压进基体表面,而不是贴死在壁上。加上全程氮气保护,把氧排掉、防止铝粉氧化。
这一批做成了。客户拿去检测,包覆完整、粒度达标、松装密度达标。
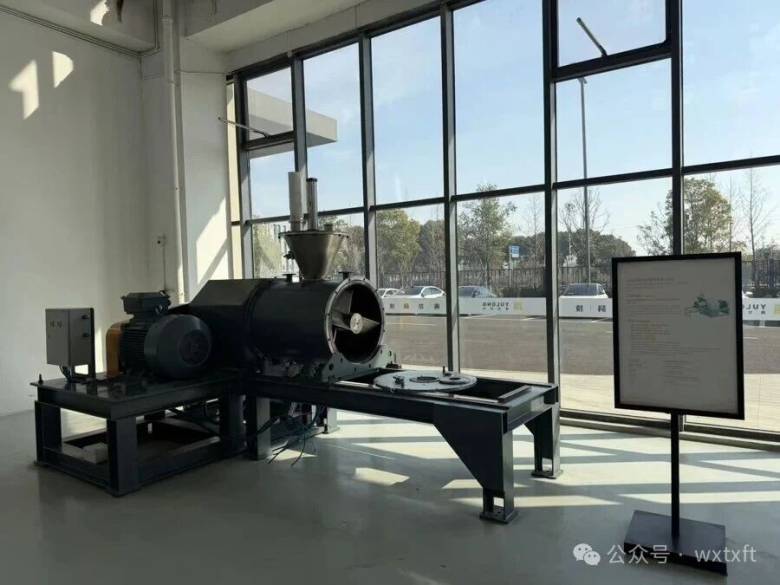
图 4 · 最后做成的那台: VSH 卧式高效融合机,轴线水平,卧式高转速结构(图源:泰贤 VSH 系列产品介绍)
包不上去的时候,先别急着调参数。看看料在腔体里到底是怎么动的——有些料需要的不是更大的力,是另一种翻动方式。
04金属粉这条线上的三个坎
这个案例不是孤例。金属粉包覆绕不开三件事。
比重大。 铜 8.9、镍 8-9、钨 19.3,都是压手的料。比重越大,越难被气流带动,越容易贴壁、沉底,越考验"料能不能换位置"。
软硬不一。 铝、铜这类软金属在剪切下会变形、冷焊;钨、碳化钨这类硬质粉则磨损设备。软粉和硬粉,选型逻辑是反的。
必须控氧。 金属粉比表面积大、活性高,细粉尤其容易氧化。惰性气体保护不是加分项,是前提。
每换一种粉,这三条的权重就变一次——没有一套参数能通用。
05怎么判断该用哪类设备
不看设备型号,看三件事。
第一,比重和粒径差。 差得大、粒径又接近,注定容易分层,需要能强制翻动、不只靠气流的搅拌方式。
第二,粉的软硬。 软金属会粘、会冷焊,腔体里凡是金属面都可能成为附着点,得靠刮刀持续清理。
第三,有没有反应风险。 有些金属体系在剪切和温升下有固相反应倾向——注意,惰性气氛解决的是氧化,不是反应本身。这类料要靠控制温和剪切强度,不能指望多通点氮气就安全。
三件事里只要碰上两件,常规高速混料就很难做。这不是设备好坏的问题——是这类结构本来就不是为这种料设计的。
这篇讲的是判断,不是配方
你的粉是什么体系、比重多少、软硬如何、对氧敏感到什么程度,直接决定该用哪一类设备。拿不准的话,把这几个条件告诉我们就行,电话里聊比文字快。实验室有高速混料机、立式融合机和卧式融合机几类结构,可以拿同一批料分别跑一遍,看哪一类翻得动。有些料一次就能试出来。
 45
 0
- 1BTY-B3P电池隔膜透气性测试仪 隔膜透气度测试仪 产品资料
- 2C190H锂电池隔膜透气度测定仪 隔膜透气量测试仪 产品资料
- 3TQD-G1A无纺布透气度测试仪 织物透气度仪 产品资料
- 4VAC-V2(EX)易燃易爆气体透过率检测仪 产品资料
- 5VAC-V1(EX)危险气体透过率测定仪-压差法 产品资料
- 6CLASSIC 216包装气体透过率测试仪 压差法气体渗透仪 产品资料
- 7VAC-V2压差法气体渗透仪 薄膜气体透过率测定仪 产品资料
- 8C130H气体渗透测试系统 三腔独立包装气体渗透仪 产品资料
- nitto kohki AC0910空气压缩机性能简介
- 日本KAIJO 19001D超声波声压计工作原理与应用价值
- NDK NFX-1000A 高精度数字磁通计|精密磁元件出厂定级与稳定性检测设备
- 无限稀释条件下反气相色谱法对微晶纤维素的吸附热研究
- 环保型石灰消化器:除尘和污水那点事儿,一次说透
- 软质材料专用检测|RHEOTECH RTC-3002D高精度质构仪 科研品控通用
- 石灰消化器反应温度控制与消化率提升技巧
- 石灰消化器在电厂脱硫及废水处理中的应用