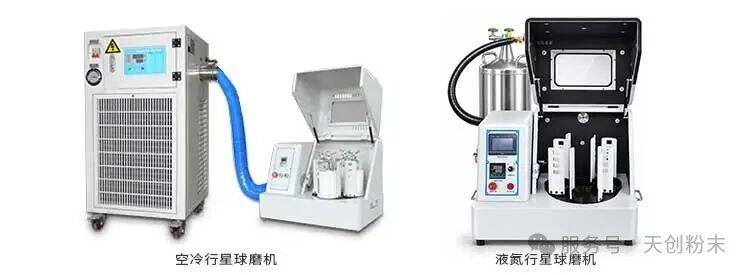
摘要: 低温行星球磨机靠空冷装置把工作区温度压低5到15度,这个幅度够不够,取决于研磨产热与空气露点两条线的夹逼。
01
5到15度这个区间是怎么定出来的
低温行星球磨机的"低温",指的是空冷装置把设备工作区域的温度压低5到15摄氏度,而不是把物料本身恒温在某个点上。这个幅度既不是压缩机的极限,也不是物料的某个临界值,它是三笔账算完之后的交集:研磨产热有多大、罐壁能把多少热送出去、车间空气的露点允不允许再往下走。把这三笔账拆开看,5到15度这个看似模糊的区间就会变得很清楚。
研磨产热的三条来源
球磨过程中的热量有三个来源。磨球与罐壁、磨球与磨球之间的摩擦,把机械功直接转成热;磨球抛落撞击物料时的非弹性变形,把动能转成热;物料被破碎时新生表面所需的表面能,以及晶格畸变储存的应变能,最终也以热的形式释放。三者之中,摩擦与撞击占绝大部分。
给一个量级感:一只500毫升的球磨罐,装入约1公斤磨球和200毫升物料,装料部分的热容大约是1×0.46加上0.2×1.5×0.8,合计约0.7千焦每开尔文。如果净产热是50瓦,只需14秒,这套装料就会升高1摄氏度;升10摄氏度只要140秒。而实际研磨往往持续30分钟以上,这就说明罐内的热量必须被连续带走,否则温度会一路爬升到物料变质。
空冷装置的制冷量账
空冷装置走的是空调压缩制冷的路子,蒸发器把循环空气降温除湿,再送进设备工作区。按常见规格估算:送风量200立方米每小时,把30摄氏度的空气降到18摄氏度,温差12开尔文,所需冷量为1.2×200÷3600×1.005×12,约0.8千瓦。按压缩机制冷系数2.8折算,压缩机耗电约290瓦,加上风机约100瓦,整套空冷装置的电耗在400瓦上下。
对照主机功率,这个比例不算小。实验室机型的驱动功率常见0.75到2.2千瓦,空冷装置要吃掉其中的两成到四成。这也解释了一个常被忽略的事实:低温研磨的代价不只在设备购置上,还在长时间运行的电费上。降温幅度每加一档,蒸发器面积、风量、噪声都要跟着涨。
为什么不是10到30度
既然压缩机可以做得更大,为什么不把降幅拉到30开尔文?两个原因。其一,降幅越大,蒸发器与冷凝器的换热面积要同步放大,设备体积和噪声都会失控,实验室里放不下也受不了。其二,也是更关键的一点,物料并不会因为环境更冷就磨得更细。
研磨的细化程度由输入物料的比能量决定,温度只影响物料在过程中会不会变质、会不会粘壁、会不会氧化。把温度压得过低,对粒度分布没有帮助,只是徒增能耗与结露风险。这也是为什么参数表上写的是"降低工作区域温度5-15℃",而不是"恒温在某度"。
02
露点才是降温幅度的隐形天花板
如果说制冷量决定了"能降多少",那么露点决定了"敢降多少"。这两个约束里,露点往往先到,尤其在南方梅雨季。
露点的算法与三个典型工况
露点的算法不复杂:先由干球温度查出饱和水蒸气压,乘以相对湿度得到实际水蒸气分压,再反查这个分压对应的饱和温度,就是露点。
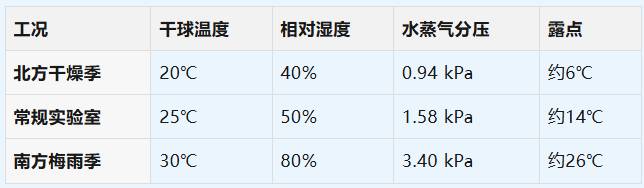
这张表说明的事情很直接。在梅雨季的车间里,空气露点是26摄氏度,此时把工作区降到20摄氏度,任何暴露在冷风里的金属表面都会挂水。同样的降幅放在北方干燥季完全没有问题。所以"5到15度"里的下限5度,很多时候不是设备只能降5度,而是环境只允许降5度。
结露发生在罐壁还是蒸发器上
这里有一个容易混淆的地方。压缩制冷的机器里,水是在蒸发器盘管上凝出来的,盘管表面温度只有5到7摄氏度,远低于露点,空气中的水汽在那里结成水珠,顺着接水盘排走。经过这一道,送进工作区的空气已经被除湿,它的露点被拉到8到10摄氏度。
所以罐壁会不会挂露,取决于罐壁温度是否低于送风的露点,而不是低于环境的露点。这正是"压缩制冷"和"风扇加冰块"的本质区别:前者降温的同时把水拿走了,后者只是把湿空气搅得更快,罐壁上照样出水。理解了这一点,就能明白为什么空冷装置的选型不能只看制冷量,还要看除湿能力。
03
参数表上的三条边界
低温行星球磨机的参数表上有几行字,看上去平淡,实际各自对应一条工艺边界。球磨罐数量标4只,磨罐规格50毫升到4升,调速方式为变频调速,最大装样量是罐容积的三分之二,进料粒度土壤料不大于10毫米、其他料不大于3毫米,出料粒度可低至0.1微米。
三分之二装样量为什么是物料加磨球合计
参数写的是装样量上限为球磨罐容积的三分之二,物料与磨球合计。为什么把两者合在一起算?因为留出的那三分之一空间,是磨球抛落的行程。罐子装满,球就没有下落距离,冲击功归零,剩下的只有摩擦与剪切,效率会掉一大截。
以500毫升罐为例,三分之二即333毫升。若磨球填充率取40%,即133毫升,按氧化锆球6.0克每立方厘米、堆积空隙率约40%计算,球重约480克。物料占剩下的200毫升,按堆密度1.5克每立方厘米算约300克,球料比1.6比1。这个比例对脆性物料偏保守,对韧性物料则要往上加。
进料3毫米与土壤10毫米的分野
参数表把进料粒度分成两档:土壤料不大于10毫米,其他料不大于3毫米。这个差别来自物料本身的易碎程度。土壤是团聚体,颗粒之间有孔隙和弱结合面,10毫米的土块在罐内很容易被打散;而矿石、陶瓷这类致密物料,10毫米的块在5升罐里根本带不动,球撞上去只是把它推着走。
反过来看破碎比:3毫米进、0.1微米出,理论上是3万倍。单台设备在一个批次内做不到这个跨度,实际的做法是粗碎、中碎、细磨分段完成,球磨只承担后面的细磨与超细磨段。
0.1微米的能力线
0.1微米等于100纳米。这个数字是设备的能力上限,不是常规出料粒度。球磨能有效破碎的下限粒径,与磨球直径强相关:冲击破碎的下限大约是球径的千分之一,摩擦剥蚀的下限大约是球径的百分之一。用5毫米球,冲击能到5微米,摩擦能到0.05微米;用1毫米球,冲击下限降到1微米,但单颗球的动能只有5毫米球的千分之一,磨削效率随之大跌。
所以跑0.1微米需要三个条件同时成立:小球的级配、足够长的运行时间、以及湿磨环境。干磨到亚微米会出现严重的团聚与粘壁,出料后一测粒度又回到微米级。
四只罐同时工作对冷量的分摊
参数里"两个或四个球磨罐同时工作"这一行,对低温方案的影响常被低估。空冷装置送出的冷量是一个总量,四只罐同时跑,每只罐分到的冷风只有单罐工况的四分之一;更麻烦的是四只罐围成一圈,中间那只罐的迎风面被相邻的罐挡住,形成气流死区。
这带来两个实际后果。一是四罐同时满载时,工作区的实测温度往往比标称降幅低两三度,尤其是靠近中心的区域。二是四只罐的装料量如果不一致,产热不均,冷风会优先带走产热大的那几只罐的热量,装料少的罐反而更冷,同一批样品的温度条件并不相同。做对比实验时,四只罐装同样的料、同样的球,不只是为了动平衡,也是为了温度一致。
04
传动与调速决定了温升的节奏
公转自转的固定比例
低温行星球磨机用的是齿轮传动,公转与自转的转速比在结构上就定死了,常见的是1比2,也就是自转速度是公转的两倍。这个比例不能调,也不该调。罐内磨球的运动轨迹,是公转带来的离心力与自转带来的科氏力叠加的结果,比例一变,球的落点、抛射角、对罐壁的冲击位置全都变了,研磨效果无法复现。
变频调速能做的,是把公转与自转按同一比例整体放大或缩小。它改的是"快慢",改不了"轨迹"。所以参数表上转速比一栏写的是"详见行星球磨机主要参数",而自转转速也同样指向主机参数——因为这两个数是同一个结构的两个投影。
正反转与间歇运行对温升的影响
正反转的功能常被当成防粘壁的手段,其实它对温度也有直接影响。单向长时间运行,磨球会在罐壁某一侧堆积成楔形料层,那一片区域的摩擦热集中;周期性地反向,料层被打散重排,热量分布均匀,罐壁的局部热点消失。
间歇运行的效果更明显。连续磨30分钟与磨10分钟停5分钟再磨10分钟,后者在停机段里罐壁靠自然对流把热量散掉一部分,实测罐体温度可以低8到12开尔文。这个降幅不花一分钱电费,在空冷装置降幅有限的时候,往往比加大制冷更实用。
05
空冷与液氮的分工
温度区间差了两个数量级
空冷路线给出的是5到15开尔文的降幅,换算成摄氏温度是5到20摄氏度。液氮路线的罐体温度可以到零下196摄氏度,靠的是液氮199千焦每千克的蒸发潜热。两者不是替代关系,是分工关系。
空冷解决的是"热变质":热敏药物、生物样本、含能材料、低熔点有机物、以及在60摄氏度以上就开始氧化变色的粉体。液氮解决的是"脆性转变":弹性体、塑料、软组织、以及在常温下呈韧性的金属粉末。前者保的是成分,后者保的是可磨性。
湿气与结霜的不同后果
两条路线都要管水,但表现相反。液氮路线罐体表面结霜,取出后罐壁挂满冷凝水,必须等回温到室温再开盖,否则空气中的水汽直接凝在零下几十度的物料上,样品吸潮报废。空冷路线不结霜,但高湿环境下罐壁会挂露,同样会让物料吸潮。
差别在于处理难度:结霜是显性的,看得见,操作者会等;挂露是隐性的,罐壁上一层薄薄的水膜,往往被忽略,直到物料含水率检测超标才回头找原因。
选型时的三个判断问题
判断要不要上空冷低温,问三个问题就够了。物料在多少摄氏度开始变质或变色?车间空气的露点是多少?工艺是连续磨还是间歇磨?
三个答案凑在一起,方向基本就定了:物料的安全温度远高于环境温度,不必上空冷;安全温度接近环境温度而露点又低,空冷正合适;安全温度低于环境露点,空冷帮不上忙,得走液氮或干脆改用湿法在液相里控温。
需要说明的是,参数表里特意留了一句注:实际降温效果与空冷功率、球磨机转速、研磨工艺等多种因素直接相关,具体降温幅度需结合工况综合评估。这句话不是免责条款,而是实话——同样一台机器,带4只50毫升小罐空转,和带4只4升罐装满磨球跑高速,工作区的温度完全不是一回事。前者产热少,降温能贴着下限走;后者产热大,能维持住5到8度的降幅就算不错。
天创粉末在低温行星球磨机的配置上,把空冷装置作为可叠加模块处理,立式、全方位、卧式几种机型都能加装,用户不必为了一次低温需求换整机。这种模块化的思路,对小批量多品种的实验室场景更实用。
06
把温度当成工艺变量而不是附属条件
很多研磨工艺的开发顺序是先定转速、定球料比、定时间,到后来发现物料变色了,才想起来加低温。这个顺序反了。温度与其他三个参数是并列的工艺变量,它决定了物料在能量输入过程中能不能保持原有物相。
还有一种常见的误判,是把低温当成"提高研磨效率"的手段。温度降低会让部分物料变脆,确实能在一定程度上改善可磨性,但对大多数陶瓷、矿物、金属粉末而言,低温带来的效率提升有限,真正的作用是防止热损伤。指望靠降温把研磨时间缩短一半,多半会失望。
罐体材质决定了冷量能不能传到物料
工作区降了10摄氏度,物料是不是也降了10摄氏度?不一定。热量从物料传到罐壁,要穿过罐壁本身,而不同材质的导热系数差了三个数量级:不锈钢约16瓦每米每开尔文,氧化锆陶瓷约2到3,尼龙约0.25,聚四氟乙烯约0.24。
同样壁厚5毫米、同样传热面积,不锈钢罐的壁面温差只有陶瓷罐的六分之一、尼龙罐的六十分之一。换句话说,用尼龙罐或聚四氟乙烯罐做低温研磨,冷量卡在罐壁上进不去,物料温度依然靠自身产热往上走。这类罐体适合防污染,不适合控温。
选罐时若工艺的核心诉求是控温,罐体要挑金属或氧化锆;若核心诉求是防金属污染,就得接受温控效果打折,改用间歇运行或降低转速来补。
把温升曲线的起点整体下移,是空冷低温真正在做的事:它不改变曲线的斜率,因为斜率由输入功率决定;它改变的是这条曲线从哪里出发。起点低10摄氏度,物料就多了10摄氏度的安全余量,同样的研磨时间可以跑得更激进,或者同样的转速可以跑得更久。这才是5到15度这个数字的实际价值所在。
设备选型时把这三件事按顺序过一遍——先算产热与热容,再看制冷量与电耗,再用露点卡一遍边界——低温方案就不会买错,也不会白花钱。
 37
 0
- 1BTY-B3P电池隔膜透气性测试仪 隔膜透气度测试仪 产品资料
- 2C190H锂电池隔膜透气度测定仪 隔膜透气量测试仪 产品资料
- 3TQD-G1A无纺布透气度测试仪 织物透气度仪 产品资料
- 4VAC-V2(EX)易燃易爆气体透过率检测仪 产品资料
- 5VAC-V1(EX)危险气体透过率测定仪-压差法 产品资料
- 6CLASSIC 216包装气体透过率测试仪 压差法气体渗透仪 产品资料
- 7VAC-V2压差法气体渗透仪 薄膜气体透过率测定仪 产品资料
- 8C130H气体渗透测试系统 三腔独立包装气体渗透仪 产品资料
- nitto kohki AC0910空气压缩机性能简介
- 日本KAIJO 19001D超声波声压计工作原理与应用价值
- NDK NFX-1000A 高精度数字磁通计|精密磁元件出厂定级与稳定性检测设备
- 无限稀释条件下反气相色谱法对微晶纤维素的吸附热研究
- 环保型石灰消化器:除尘和污水那点事儿,一次说透
- 软质材料专用检测|RHEOTECH RTC-3002D高精度质构仪 科研品控通用
- 石灰消化器反应温度控制与消化率提升技巧
- 石灰消化器在电厂脱硫及废水处理中的应用