气流粉碎机出料粒度不稳定、跑粗?分步排查与处理方案
很多化工、矿物、新材料粉体生产线都会遇到气流粉碎机粒度波动问题:原料与设备参数不变,成品粒度时而合格、时而跑粗,粒度分布变宽,单纯调整分级轮转速很难稳定,容易造成批次报废。本文结合气流粉碎分级系统工作逻辑,按由易到难顺序梳理排查流程、诱因及处置办法。
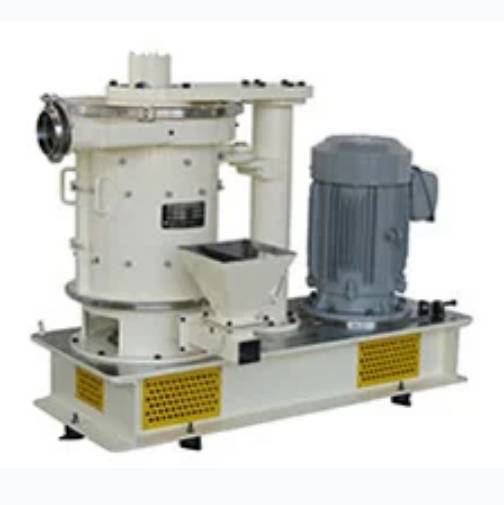
气流粉碎机依靠高压压缩空气经喷嘴形成高速气流,带动颗粒相互碰撞、剪切实现超微粉碎。粉体进入分级区后,分级轮高速旋转产生离心力,细粉随气流穿过分级轮进入收集系统,粗颗粒被甩回粉碎腔再次粉碎。粒度稳定性核心取决于五点:气源压力稳定、进料均匀、分级轮工况、系统密封性、物料分散状态,任意一项波动都会造成粒度漂移。
优先检查原料状态,原料结块、含水率波动、混入硬质杂质都会带来问题,粉体团聚后内部颗粒无法打散,粒径检测偏大,干法超微粉碎物料含水率一般建议控制在 0.5% 以内,粘性物料要求更低。出现这类情况可以对原料进行烘干、预筛分,稳定来料批次,潮湿、结团物料禁止直接投料。
接下来核查气源与粉碎气压,空压机压力浮动、气源过滤器和除水滤芯堵塞造成压降、管路接头与阀门漏气,都会让喷嘴动能不足,粉碎能力下降。可以增设储气稳压装置,定期更换气源滤芯、排掉管路积水,气源不稳的时候,不要盲目调高分级轮转速。
进料系统也是十分常见的诱因,喂料机架桥、起拱、脉冲下料,或是变频信号干扰导致转速跳变,都会影响粉碎效果。进料过快,腔内粉体浓度高、颗粒碰撞不充分;进料持续偏少,又会出现粒度偏细、产能下降。可以在料仓加装助流装置,校准喂料转速,保证连续均匀送料,必要时适当降低进料负荷进行测试。
然后查看分级单元,分级轮叶片磨损、端面密封老化,容易形成旁路漏风,叶片表面积粉黏附,也会改变叶轮结构,让分级切割精度下降。需要停机清理叶片黏粉,检测叶片磨损量,磨损超标及时更换,同步更换老化密封件,避免粗粉短路进入成品。
气流磨属于负压平衡系统,法兰、检修门、软连接、除尘器壳体等位置漏风,会打乱内部气流场,弯头、蜗壳位置的积料突然脱落,也会造成阶段性跑粗。日常要注意紧固法兰、更换密封垫片,定期清理腔体内壁与管路积料。
喷嘴和内衬长期受到高速粉体冲刷,会逐步磨损,孔径变大之后气流方向、射流速度改变,粉碎能力缓慢衰减,这种故障的特点是粒度慢慢变差,而不是突然波动。需要定期拆检喷嘴,处理高硬度粉体时优先选用耐磨陶瓷喷嘴。
收集除尘单元的问题很容易被遗漏,布袋或者滤筒除尘器脉冲清灰异常、滤袋堵塞,系统负压持续升高,滤袋破损也会破坏整套风量平衡。平时要检查清灰控制器、电磁阀,按照周期更换滤材。
日常做好维护和预防可以减少故障发生,建立生产记录表,记录粉碎压力、分级轮转速、喂料频率、含水率、成品粒度,方便后续问题溯源。每班点检气源压力、下料状态以及设备异响,每周打开腔体检查分级轮、喷嘴积粉与磨损情况。停机前通入压缩空气吹扫腔体和管路,防止粉料固化黏附。遇到跑粗问题优先稳定原料、气源、进料条件,不要一次性大幅调整分级轮转速。
气流粉碎机的粒度不稳定大多不是单一零件故障,而是整套工艺匹配问题。针对高硬度、易团聚化工粉体,可选择带耐磨分级组件、负压密封结构的气流粉碎分级设备,搭配稳定喂料和气源稳压系统,降低粒度波动风险。
 33
 0
- 1BTY-B3P电池隔膜透气性测试仪 隔膜透气度测试仪 产品资料
- 2C190H锂电池隔膜透气度测定仪 隔膜透气量测试仪 产品资料
- 3TQD-G1A无纺布透气度测试仪 织物透气度仪 产品资料
- 4VAC-V2(EX)易燃易爆气体透过率检测仪 产品资料
- 5VAC-V1(EX)危险气体透过率测定仪-压差法 产品资料
- 6CLASSIC 216包装气体透过率测试仪 压差法气体渗透仪 产品资料
- 7VAC-V2压差法气体渗透仪 薄膜气体透过率测定仪 产品资料
- 8C130H气体渗透测试系统 三腔独立包装气体渗透仪 产品资料
- nitto kohki AC0910空气压缩机性能简介
- 日本KAIJO 19001D超声波声压计工作原理与应用价值
- NDK NFX-1000A 高精度数字磁通计|精密磁元件出厂定级与稳定性检测设备
- 无限稀释条件下反气相色谱法对微晶纤维素的吸附热研究
- 环保型石灰消化器:除尘和污水那点事儿,一次说透
- 软质材料专用检测|RHEOTECH RTC-3002D高精度质构仪 科研品控通用
- 石灰消化器反应温度控制与消化率提升技巧
- 石灰消化器在电厂脱硫及废水处理中的应用