设备安装调试时用高斯计一测,磁辊表面磁场强度12000Gs,数据完全达标,厂家验收合格,客户也放心了。可生产一段时间后,成品铁含量始终差那么一口气,怎么调都降不到目标值以下。这时候很多人开始怀疑磁材退磁了,但复测磁场强度依然达标。问题到底出在哪?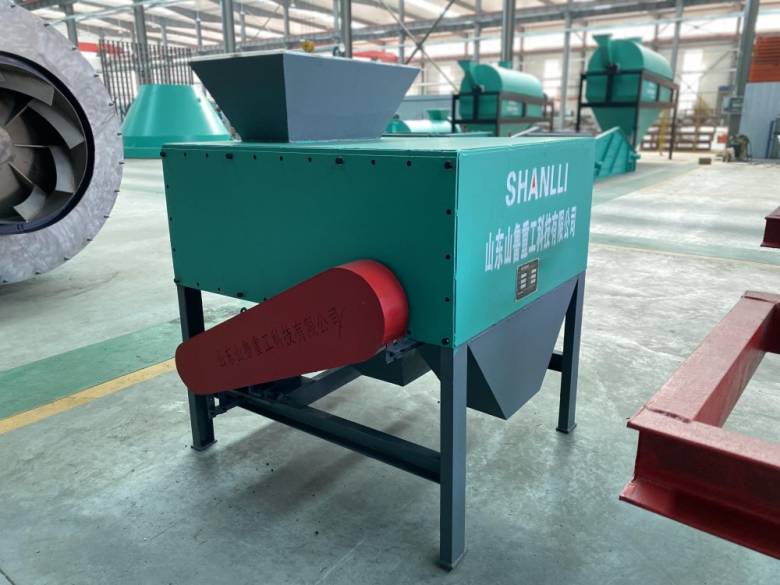
高斯计测的是磁辊表面,物料却隔着一层料在“感受”磁场。 磁力随距离衰减极快,离开磁辊表面5mm处磁场强度可能只剩表面的三成,10mm处可能连一成都不到。生产线上料层厚度通常在5-10mm,底层物料离磁辊表面远,实际感受到的磁场力远低于表面测量值。实验室试验时料层只有薄薄一层,每颗砂粒都贴着磁辊,效果自然好。生产线上料层一厚,底层的弱磁性颗粒根本吸不住,直接随砂子排出。解决方向不是换磁材,而是把料层减薄——加装振动布料器,将料层稳定控制在5mm以内,同时适当降低给料速度,让每颗砂粒都有机会贴近磁辊表面。
磁辊表面看似干净,实际有一层肉眼看不见的“污染膜”。 石英砂在破碎和磨矿过程中产生大量微细粉尘,这些粉尘在磁辊表面逐渐沉积,形成一层薄薄的粉膜。粉膜不厚,手摸可能感觉不到,但它隔在磁辊和物料之间,等效于增加了料层厚度,磁场力被进一步削弱。更隐蔽的是,部分矿源中含有微量油脂类物质,在磁辊表面形成油膜,细粉被油粘住越积越厚,清理时用毛刷根本刷不掉。建议每班次用无水乙醇或清洗剂擦拭磁辊表面,不要只用毛刷干扫。发现磁辊表面有油光或粘手感时,说明油膜已形成,需彻底清洗。
磁辊转速与给料速度的比值,决定了物料在磁场区的实际停留时间。 很多操作人员只关注磁辊转速是否正常,却忽略了给料速度是否匹配。磁辊转速不变、给料速度加快时,物料在磁辊上的停留时间缩短,磁性颗粒来不及被吸附就滑过去了。反过来给料速度不变、磁辊转速加快时,物料在磁辊上分布变薄但通过速度加快,同样影响吸附效果。正确的做法是将磁辊转速和给料速度作为一个整体来调,保持物料在磁场区的停留时间不低于1.5秒。实际调整时先固定给料速度,逐步调整磁辊转速,每调一次取样检测铁含量,找到最佳匹配点。
磁场强度达标只是必要条件,不是充分条件。物料实际感受到的磁场力,才是决定除铁效果的关键。设备运行遇到问题,欢迎联系山鲁重工技术团队沟通交流。
 6
 0
- 1BTY-B3P电池隔膜透气性测试仪 隔膜透气度测试仪 产品资料
- 2C190H锂电池隔膜透气度测定仪 隔膜透气量测试仪 产品资料
- 3TQD-G1A无纺布透气度测试仪 织物透气度仪 产品资料
- 4VAC-V2(EX)易燃易爆气体透过率检测仪 产品资料
- 5VAC-V1(EX)危险气体透过率测定仪-压差法 产品资料
- 6CLASSIC 216包装气体透过率测试仪 压差法气体渗透仪 产品资料
- 7VAC-V2压差法气体渗透仪 薄膜气体透过率测定仪 产品资料
- 8C130H气体渗透测试系统 三腔独立包装气体渗透仪 产品资料
- nitto kohki AC0910空气压缩机性能简介
- 日本KAIJO 19001D超声波声压计工作原理与应用价值
- NDK NFX-1000A 高精度数字磁通计|精密磁元件出厂定级与稳定性检测设备
- 无限稀释条件下反气相色谱法对微晶纤维素的吸附热研究
- 环保型石灰消化器:除尘和污水那点事儿,一次说透
- 软质材料专用检测|RHEOTECH RTC-3002D高精度质构仪 科研品控通用
- 石灰消化器反应温度控制与消化率提升技巧
- 石灰消化器在电厂脱硫及废水处理中的应用