粉体行业在线展览
粉体行业在线展览

SJ-500

直接联系
苏州世纪行工业科技有限公司


苏州
1万元以下
SJ-500
2404
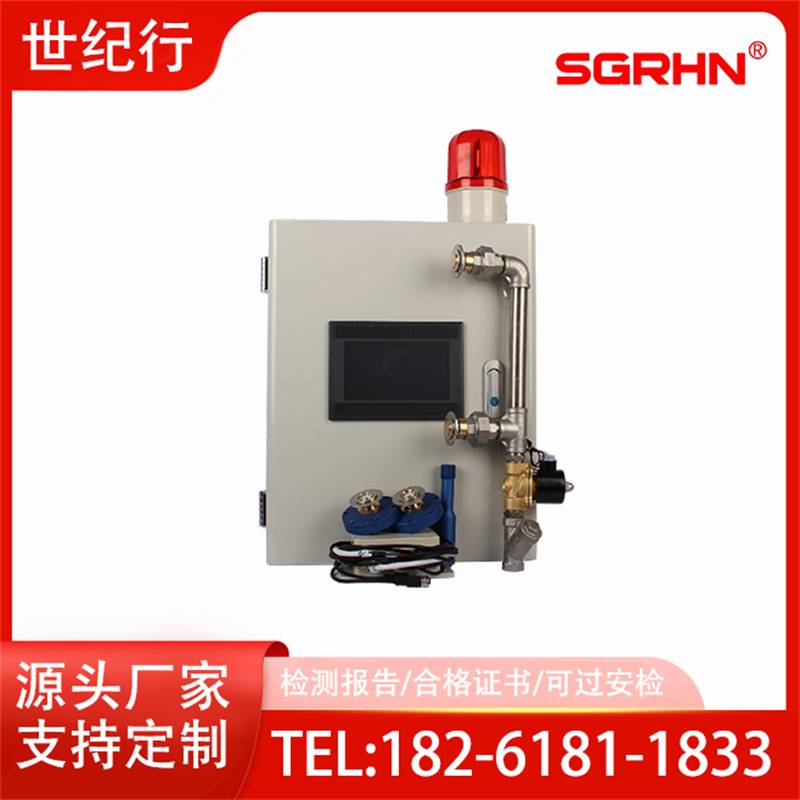
火花探测器(火花探测熄灭系统)是粉尘涉爆行业干式除尘管道专用安全监测设备,依靠光电传感技术实时捕捉管道气流中流动的火花、炽热颗粒、阴燃碎屑,在火花进入除尘器之前完成识别、报警与处置,从源头降低除尘系统起火、燃爆风险。该设备符合《粉尘防爆安全规程》GB15577‑2018 相关规范,广泛用于木工家具、塑料加工、饲料粮食、锂电材料、金属打磨等产生可燃粉尘的生产工况,是粉尘防爆体系中前置防护关键装备,可配合隔爆阀、无焰泄放、压差报警器共同构建完整除尘安全防护方案。
整套火花探测系统主要包含探测探头、主控控制柜、熄灭执行组件、声光报警模块,可选配镜头自动吹扫装置、物联网通讯模块。探头多采用红外紫外双光谱探测方案,对比单光谱产品抗干扰能力更强,可过滤灯光、高温物料、电焊弧光等干扰信号,降低误报警概率。设备外壳采用航空铝合金与不锈钢材质,防护等级可达 IP65‑IP67,防爆探头适配粉尘爆炸危险区域,能够长期在高粉尘、多震动的车间环境稳定运行。
火花探测器依靠光学辐射感应原理开展工作,火花、高温颗粒会释放特定波段红外、紫外光信号,探头内部感光元件接收光辐射,将光信号转化为电信号传输至主控控制柜。控制柜内置智能算法对信号筛选甄别,区分真实火花与环境干扰,确认火花信号后毫秒级输出指令,执行多级处置动作:声光报警提示现场人员、启动高压喷淋熄灭火花、联动联锁停机切断产线与除尘风机,阻止持续输送点火源与可燃粉尘,整套系统响应时间≤200ms,匹配除尘管道 8‑28m/s 高速气流工况。
核心技术参数:光谱采用 IR+UV 双光谱复合探测,探头视场角 90‑120° 广角探测,可捕捉微小火花颗粒;防爆等级 Ex tb ⅡC Db,适配粉尘 20/21/22 危险区域;工作环境温度‑20℃~+60℃;支持仅报警、报警 + 熄灭、熄灭 + 联锁停机三种工作模式;系统自带事件记录存储功能,火花报警、设备故障记录可导出留存,满足安监检查台账取证需求;探头配置自动吹扫接口,压缩空气定期清洁光学镜片,避免粉尘附着造成探测失效,减少人工维护频次。
江苏某板材生产企业,车间砂光生产线配套中央干式除尘系统,生产过程板材打磨时常因为物料内混入金属杂质,摩擦撞击产生火星,火星跟随木粉尘进入除尘风管,存在布袋燃烧、粉尘燃爆风险。企业前期仅安装除尘器泄爆装置,缺少源头火花监测设备,曾出现除尘布袋局部烧损,造成设备停机维修,带来直接经济损失与生产延误。
企业完成安全升级改造,在砂光机出口直管段位置安装双光谱火花探测器,避开管道弯头、变径区域,熄灭喷淋装置布置在探头下游 2 米位置。调试完成后设备正式投入运行,在一次夜班生产过程中,板材内部混入铁钉,砂光打磨瞬间产生连续火花,火花随粉尘进入除尘管道。火花探测器探头**时间捕捉火花光信号,控制柜立刻触发声光报警,同步启动高压雾化喷淋装置,水雾形成水幕将管道内流动火花完全熄灭,同时联锁砂光机、除尘风机短暂停机,完整记录本次火花报警时间、触发点位。现场工作人员收到报警提示,及时排查处理混入的金属异物,本次事件没有造成布袋烧毁、设备损坏,生产排查完毕复位后即可恢复作业。
项目改造完成之后,该企业除尘系统安全等级显著提升,多次捕捉产线产生的火花险情,全部实现提前处置,没有再发生除尘设备起火故障,顺利通过安监部门粉尘防爆专项检查。该案例也印证,火花探测器重点在于上游管道布置安装,安装点位不合理会直接降低防护效果,探测器必须布置在火花源下游、除尘器上游直管段,预留足够距离完成探测‑熄灭动作流程,不能直接安装在除尘器入口附近。
火花探测器适配多种粉尘涉爆行业:木工家具行业砂光除尘管道;饲料粮食加工粉碎、筛分气力输送管路;塑料回收打磨产线除尘系统;锂电正负极材料粉碎输送管道;纺织纤维清梳除尘系统;金属抛光打磨粉尘管道等场景。
企业选型采购时不能只参考探测距离,重点关注以下要点:优先选用红紫外双光谱探头,降低误报;确认防爆资质、检测报告,满足安监验收;确认系统响应速度适配现场管道风速;遇物料遇水变质工况,可选用氮气、二氧化碳惰性气体熄灭方案;多管道产线选用多路主机,实现多条管道集中管控;重视安装施工,探头避开弯头、法兰、涡流区域,熄灭装置与探头保留合理距离,后期定期维护探头镜片,严禁人为调高报警阈值规避报警,避免埋下安全风险。
在粉尘涉爆企业除尘安全体系中,泄爆、隔爆属于被动防护手段,火花探测器属于源头主动防护设备,在火花还未到达除尘器阶段完成拦截处置,是降低粉尘火灾爆炸风险的重要设备。企业结合自身工艺工况合理选型、规范安装运维,搭配整套防爆防护设备,既能守护生产设备安全,也能够满足国家粉尘防爆相关规范要求,规避安全生产隐患。